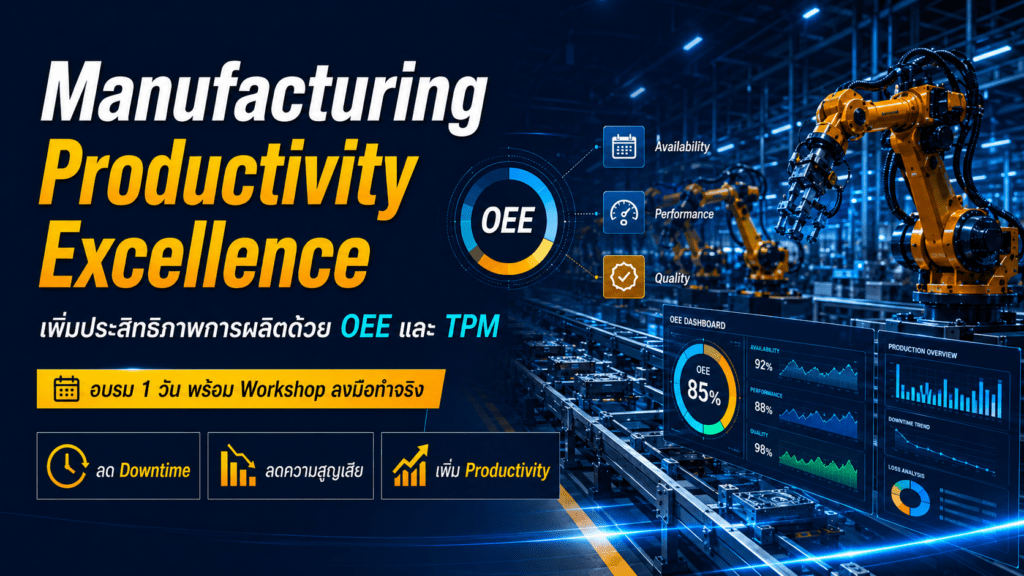
この1日間の研修コースは、実践的なワークショップを含み、組織や工場が生産上の問題を体系的に分析し、ダウンタイムを削減し、損失を最小限に抑え、生産性を向上させることを目的としています。
根拠
工業プラントにおける生産効率の問題は、機械の故障だけではなく、軽微な停止時間、標準よりも遅い稼働、工程内廃棄物、長い段取り時間、体系的でない現場データ記録などにも起因することが多い。これらの問題はしばしば「隠れたコスト」となり、結果として実際の生産能力がプラントの潜在能力を下回る結果となる。
OEE(総合設備効率)の概念は、機械設備や生産プロセスの効率を測定するための重要なツールです。OEEは、稼働率、性能、品質という3つの主要要素を分析し、 TPM(総合生産保全)の概念と関連付けます。これにより、生産チームと保守チームが協力して問題を特定し、損失を的確に把握し、具体的な改善策を計画することが可能になります。
したがって、このコースは実践的なトレーニングプログラムとして設計されており、理論だけでなく、参加者がOEEの計算、6つの大きな損失の分析、データ収集方法の設計、そして実際の状況にすぐに適用できる行動計画の作成を実践できるようになっています。
客観的
コース修了後、受講者は以下のことができるようになります。
- OEEの意味と、生産効率におけるその重要性を理解する。
- OEEの構成要素、すなわち稼働率、性能、品質について正確に説明してください。
- OEEは、実際の生産データまたは事例研究に基づいて算出できる。
- 6つの大きな損失を分析して、生産プロセスにおける主な損失を特定します。
- ダウンタイム、速度低下、品質低下といった問題を体系的に分類する。
- 機械設備または生産プロセスに適したOEEデータ収集方法を設計する。
- パレートの法則と重要少数の概念を用いて、高い成果を生み出す改善領域を選定する。
- 損失を削減し、現場の効率性を向上させるための行動計画を策定する。
このコースはどのような人に適していますか?
このコースは、製造、プロセス改善、機械メンテナンスに携わる担当者に適しています。対象となる職種は以下のとおりです。
- 生産監督者
- プロセスエンジニア
- 保守技術者および保守チーム。
- 生産またはオペレーションマネージャー
- 継続的改善/リーン/カイゼンチーム
- 生産計画担当者
- OEE(総合設備効率)を用いて工場のパフォーマンス分析を始めたいと考えている方々。
受けられる特典
参加者は、知識、ツール、実践的な応用という点で、この研修から以下のような恩恵を受けることができます。
- 生産上の問題を正確に分析する。
- 主な問題がダウンタイム、速度低下、品質低下のいずれに起因するのかを特定し、工場における隠れたコストや損失を把握することが可能です。
- 隠れた工場という概念と、一般的な生産報告書で見落とされがちな損失を理解することは、 ダウンタイムを削減し、機械の効率を高めるのに役立ちます。
- 機械のダウンタイムの原因を特定し、明確な解決策を策定することで、 新たな機械への即時投資を必要とせずに生産性を向上させることができます。
- データとプロセス改善を活用して、利用可能なリソースから生産性を向上させることに重点を置き、 OEEとTPMを体系的に連携させる。
- 機械の効率維持における生産チームと保守チームの役割を理解する 。事例研究を用いたワークショップに参加する。
- OEEの計算、6つの大きな損失の分析、および改善計画の策定を実践的に学びましょう。 学んだ知識をすぐに工場で活用してください。
- OEEデータ収集用のテンプレート、OEE計算ツール、およびアクションプランが含まれています。
もしあなたがこれらの問題に直面しているなら、このコースがお役に立てるでしょう。
- 生産量は目標を下回ったが、損失がどこで発生したのかは不明である。
- 稼働停止時間が長いが、原因はまだ明確には特定されていない。
- 生産データは入手可能だが、現時点では分析できない。
- 現在の機械設備は非効率的だが、今のところ新しい設備に投資するつもりはない。
- 製造チームと保守チームは、この問題を異なる視点から捉えている。
コース詳細/コース概要
モジュール1:OEEの基礎
- OEEとは何ですか?
- OEEが生産効率の重要な指標となるのはなぜですか?
- 世界最高水準のOEE(総合設備効率)という概念。
- 隠された工場と工場における隠れたコスト
- OEEと組織の競争力。
ワークショップ/アクティビティ:
工場にとって最もコストがかかっている機械または工程上の問題点を分析する。
モジュール2:OEEの3つの構成要素
OEEの3つの主要構成要素について学びましょう。
1. 稼働率とは
、機械の故障、段取り替え、セットアップ、ダウンタイムなど、機械の停止による損失を測定する指標です。
2. パフォーマンスは
、軽微な停止、速度低下、アイドリング、標準以下の運転など、速度に起因する損失を測定します。
3. 品質は
、起動不良、工程不良、スクラップ、再加工などの欠陥による損失を測定します。
基本式は次のとおりです。OEE
= 稼働率 × 性能 × 品質
ワークショップ/アクティビティ:
工場のシミュレーションシナリオを用いて問題を分類する練習を行い、それぞれの問題の種類が可用性、パフォーマンス、品質にどのように影響するかを判断します。
モジュール3:6つの大きな損失の分析
OEEに影響を与える6つの主要な損失タイプを分析する方法を学びましょう。
- 機器の故障
- セットアップと調整
- アイドリングと軽微な停止
- 速度を落とす
- 起動時の不具合
- プロセス上の欠陥
このコンテンツは、研修生が各タイプの損失が稼働率、性能、品質とどのように関連しているか、またOEEとTPMの関係を理解するのに役立ちます。
ワークショップ/アクティビティ:
現場で発生している問題を「6つの大きな損失」に照らし合わせて、優先的に対処すべき損失を特定する練習を行います。
モジュール4:OEE計算ワークショップ
- OEEを算出するための体系的なプロセス。
- 計画生産時間の計算
- 実行時間の計算
- 可用性計算
- パフォーマンス計算
- 品質の計算
- OEE(総合設備効率)の結果の解釈。
- 算出された値に基づいて、改善すべき領域を特定する。
ワークショップ/ケーススタディ:
参加者は、シフト時間、休憩時間、計画停止時間、実際の生産量、廃棄物量、理想的なサイクルタイムなどの生産事例を用いて、OEE(総合設備効率)の計算を練習します。
モジュール5:OEEデータ収集
- OEE(総合設備効率)の算出に必要な情報。
- ダウンタイムデータの収集
- 生産量と廃棄物に関するデータを収集する。
- サイクルタイムデータの収集
- 計画的ダウンタイムと計画外ダウンタイムの区別。
- データ収集方法には、手動ログ、オペレーター入力、機械自動化、OEEソフトウェアなどがあります。
- OEEデータ収集におけるよくある誤り。
よくある間違いの例。
- 計画的なシステム停止時間を、計画外のシステム停止時間として計上する。
- 軽微な停車は記録されません。
- サイクルタイムの設定が間違っています。
- シフト時間と生産時間について混乱が生じている。
ワークショップ/アクティビティ:
研修生が実際に使用する機械やプロセスに関するOEE(総合設備効率)データ収集フォームを設計する。
モジュール6:OEE改善戦略とTPM
- パレート分析を用いて主要な問題点を選定する。
- 重要な少数の損失に焦点を当てる
- 適切なOEE(総合設備効率)目標を設定する。
- 機器故障への対策
- SMEDを用いてセットアップと調整を削減する方法。
- アイドリングと軽微な停車を減らすためのガイドライン
- 解決策:速度を落とす
- 起動時の不具合およびプロセス上の不具合を削減するためのガイドライン。
- 自律保守におけるオペレーターの役割
- 予防保全および予知保全における保守の役割
- ビジュアル管理ボードの作成
- 日々の報告会
- 継続的改善の文化を創造する
ワークショップ/アクティビティ:
参加者は自身の業務における主要な問題点を一つ選び、30日以内にそれを改善するための行動計画を策定します。
講師
トレーニングセッションは2人のインストラクターが交代で担当します。
ピシット・チュヨン教授
当社のリーン生産方式および工場管理の専門家は、繊維、自動車、飲料業界で32年以上の経験を有しており、そのうち18年間はリーン・カイゼンに関するコンサルティングおよび研修に携わり、7年間はITC/UNCTADの国際コンサルタントを務めていました。
スワン・スティジャラキット教授
リーン生産方式、OEE(総合設備効率)、TPM(総合生産性管理)、カイゼン、そして食品・消費財製造業における生産性向上に関する専門家であり、25年以上の経験を持つ。著書に「TPMのための製造業KPI」があり、26以上の食品工場にコンサルタントとして携わっている。
トレーニング形式
注記
スケジュールは変更される場合があります。
実技トレーニングの各ステップには例が含まれ、講師がワークショップ全体を通して指導を行います。
https://demo.rdbi.co.th/contact/、LINEお問い合わせください。
公式アカウント( )、
@rdbi
またはメール(sales@rdbi.co.th)にて